Componenti in alluminio lavorati CNC secondo il Suo disegno
Invii un file STEP o uno schizzo quotato. Lo abbiniamo a officine che lavorano alluminio ogni giorno e rispondiamo entro 24 ore lavorative.
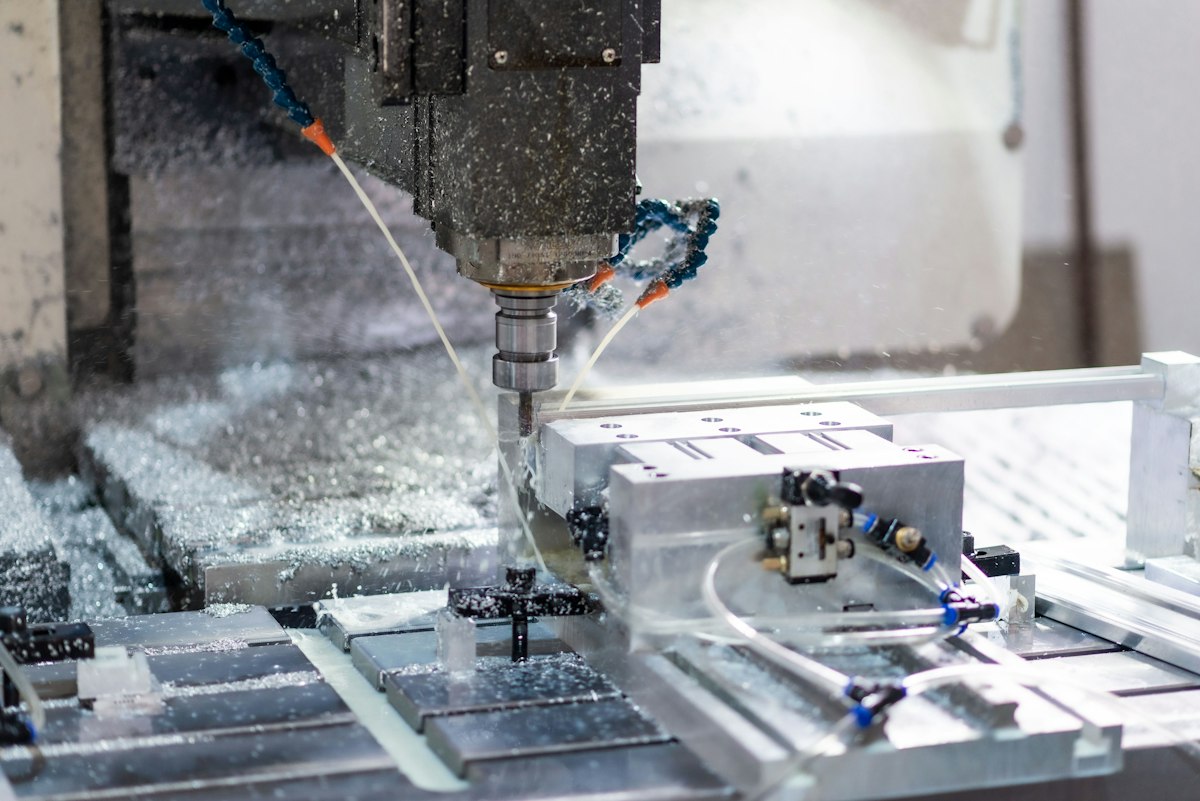
Quale alluminio indicare?
La maggior parte dei pezzi viene disegnata in 6061 per abitudine, e quasi sempre è la scelta giusta. Spunti ciò che conta davvero sul Suo pezzo e la risposta potrebbe cambiare.
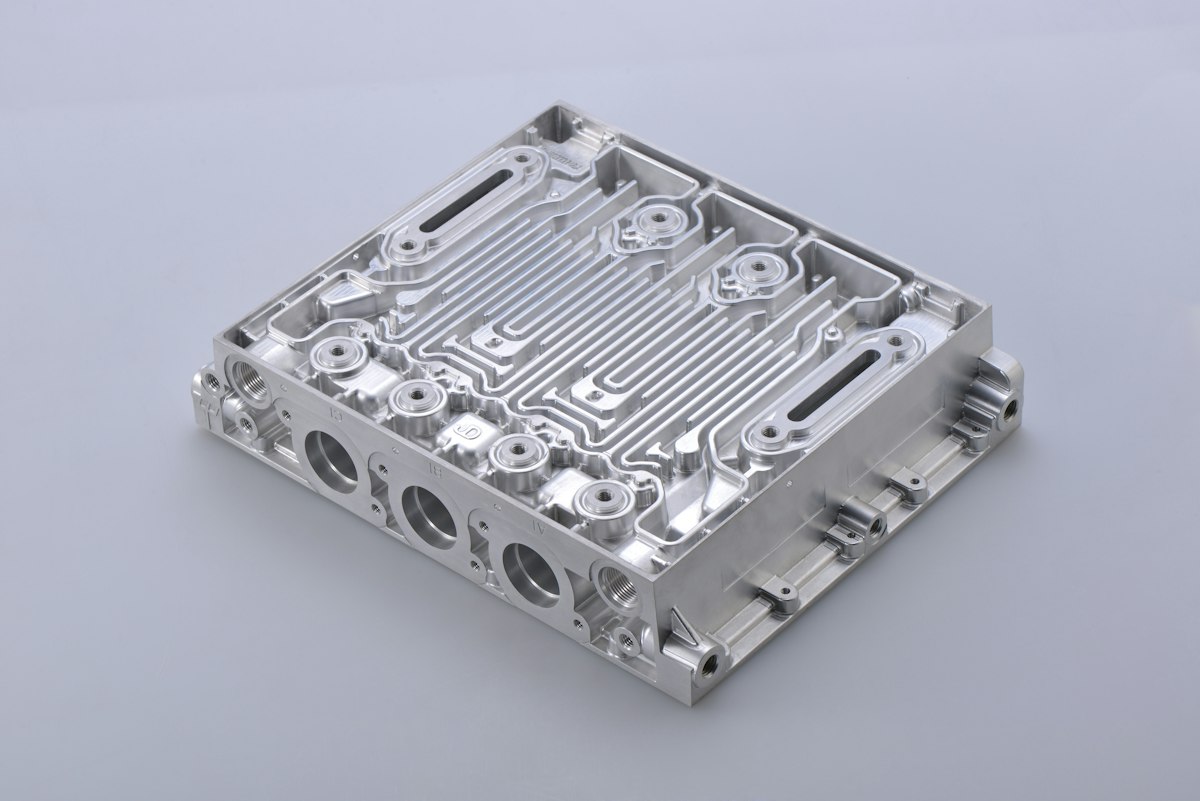
Pezzi che gli acquirenti inviano tramite questo sito
- Carter e involucri lavorati dal pieno
- Supporti per cuscinetti e supporti ritti
- Collettori e blocchi fluidici
- Dissipatori e piastre di raffreddamento
- Piastre per maschere e basi per attrezzature
- Supporti motore e piastre adattatrici
- Carrelli e staffe per guide lineari
- Supporti ottici e tavole di posizionamento
- Pannelli frontali e mascherine
- Parti di telaio per droni e robot
Se una faccia deve fare tenuta, un foro deve centrare o una piastra deve restare piana, lo scriva nella richiesta. Decide a quali officine va e come prezzano il collaudo.
Le leghe di alluminio più quotate dalle officine
Lo snervamento è il valore che tutti confrontano, ma raramente è ciò che decide la lega. Saldabilità, aspetto dell'anodizzazione e planarità del pezzo di solito contano di più.
| Lega | Dove è adatta | Snervamento, tipico |
|---|---|---|
| 6061-T6 | La scelta predefinita per i pezzi lavorati. Si lavora velocemente, è saldabile e prende in modo uniforme un'anodizzazione naturale o colorata. | 276 MPa |
| 6082-T6 | La lega che le officine europee tengono a magazzino dove un disegno americano indicherebbe 6061. Abbastanza simile da poterla sostituire sulla maggior parte dei pezzi. | 260 MPa |
| 7075-T6 | Quasi il doppio dello snervamento del 6061 per pezzi sotto carico. Non è saldabile, costa di più al chilo e con l'anodizzazione risulta più scura. | 503 MPa |
| 2024-T351 | Scelta per la resistenza a fatica su pezzi che si flettono in continuazione. Se lasciata nuda si corrode, quindi viene anodizzata o trattata con conversione chimica. | 325 MPa |
| 5052-H32 | Pezzi formati e piegati, involucri e staffe ricavati da lamiera. È pastosa da fresare, quindi preveda una passata di finitura più lenta. | 193 MPa |
| 5083-H111 | Piastra per uso navale. Resiste all'acqua salata e si salda bene, ma non è trattabile termicamente e quindi non raggiunge la durezza del 6061. | 228 MPa |
| Piastra colata MIC-6 | Piastra colata distensionata per piastre per maschere, piastre di base e tavole a vuoto. Resta piana dopo la lavorazione. L'anodizzazione risulta a chiazze. | 110 MPa |
I valori sono dati tipici pubblicati per lo stato metallurgico indicato, non una garanzia per il Suo pezzo. L'officina che fa l'offerta conferma cosa può mantenere sulla Sua geometria.
Le finiture e il loro effetto sulle quote
L'alluminio viene quasi sempre rivestito. Lo spessore del rivestimento si deposita sul pezzo dopo la lavorazione, quindi un accoppiamento corretto a disegno può risultare forzato in mano.
| Finitura | A cosa serve | Effetto sulle quote |
|---|---|---|
| Grezzo di lavorazione | I segni dell'utensile restano visibili. Va bene per pezzi interni e per tutto ciò che verrà verniciato in seguito. | Ra da 0.8 a 1.6 µm con una passata di finitura |
| Microsabbiatura | Grigio opaco uniforme che nasconde i segni dell'utensile. La base abituale sotto un'anodizzazione naturale. | Smussa leggermente gli spigoli vivi |
| Anodizzazione Tipo II | Naturale o colorata, spessore da 5 a 25 µm. 6061 e 6082 prendono il colore in modo uniforme, il 7075 risulta più scuro. | Aggiunge circa metà dello spessore del rivestimento per superficie |
| Anodizzazione dura Tipo III | Superfici soggette a usura e fori, da 25 a 50 µm. Di solito da grigio scuro a nero anche senza colorazione. | Circa metà cresce verso l'esterno, quindi mascheri gli accoppiamenti stretti |
| Conversione chimica (chem film) | Rivestimento sottile e conduttivo secondo MIL-DTL-5541 per pezzi che devono essere collegati a massa. | Sotto 1 µm, trascurabile sugli accoppiamenti |
| Verniciatura a polvere | Spessa e resistente, adatta a involucri e telai. Non per fori, filettature o superfici di accoppiamento. | Da 60 a 120 µm, mascheri tutto ciò che si accoppia |
| Spazzolatura e anodizzazione | Satinatura direzionale sotto anodizzazione naturale per un pezzo destinato a essere visto. | Aggiunge un'operazione manuale, quindi aumenta il prezzo unitario |
Le tolleranze che vale la pena pagare
L'alluminio tiene bene le tolleranze strette, ma si dilata con la temperatura più dell'acciaio. Indichi i due o tre elementi che contano e lasci il resto allo standard. Questa sola abitudine fa per un'offerta più di qualsiasi trattativa.
Ra 1.6 µm è la normale superficie di lavorazione. Ra 0.8 µm e meno richiede una passata di finitura separata e un avanzamento più lento.
- Standard ±0.13 mmFori passanti, profili esterni, tutto ciò che deve solo stare in uno spazio.
- Precisione ±0.05 mmLa maggior parte degli elementi di riferimento, delle svasature e delle tasche che alloggiano un componente acquistato.
- Stretta ±0.025 mmSedi di cuscinetti, fori per spine e accoppiamenti con alberi. Alesati o barenati, non forati.
- Molto stretta ±0.013 mmRara sull'alluminio. Richiede il controllo della temperatura e aggiunge tempo di collaudo su ogni pezzo.
Chi invia richieste per pezzi in alluminio
Questo sito è organizzato attorno al materiale, non a un settore. Indichi nella richiesta certificati materiale, un collaudo del primo pezzo o requisiti di pulizia, così la abbiniamo a officine che lavorano già in questo modo.
Costruttori di macchine
Telai, protezioni, supporti per cuscinetti e le staffe singole che tengono insieme una macchina.
Elettronica e RF
Involucri fresati, dissipatori e schermature in cui contano planarità e una finitura conduttiva.
Robotica e droni
Piastre di telaio, bracci e supporti in cui si discute ogni grammo prima che il disegno venga rilasciato.
Laboratorio e ottica
Supporti, tavole di posizionamento e breadboard che mantengono l'allineamento, spesso in MIC-6 o 6061 con anodizzazione nera.
Sviluppo prodotto
Da dieci a duecento pezzi di un componente che cambia ancora da una revisione all'altra.
Manutenzione e riparazione
Ricambi per impianti il cui fornitore originale ha smesso di produrli da anni.
Come funziona
Una richiesta da parte Sua, una breve lista di officine adatte al pezzo. Nessuna piattaforma d'asta, nessun intermediario sull'ordine d'acquisto.
Invii la richiesta
Carichi un file STEP, un disegno PDF o delle foto, poi indichi lega, quantità, finitura, tolleranza e quando Le serve. Circa tre minuti.
Selezioniamo fino a 3 officine
Leggiamo il pezzo e scegliamo officine le cui macchine, ingombri e leghe sono adatti. Riceve nostre notizie entro 24 ore lavorative.
Le officine Le fanno un'offerta diretta
Ognuna risponde con prezzo e tempi di consegna. Lei confronta, fa domande e ordina da quella che preferisce.
Cosa determina il prezzo di un pezzo in alluminio
Sei fattori decidono la maggior parte delle offerte. Quando un prezzo arriva più alto del previsto, dietro c'è uno di questi, e due li può cambiare Lei sul disegno.
Come si calcola il prezzo di un pezzo in alluminio, voce per voce
- Dimensione del grezzo, non del pezzoLei paga il blocco da cui parte il pezzo. Un pezzo che starebbe in un blocco da 60 mm ma è disegnato da materiale da 80 mm si porta dietro il peso in più e il tempo di taglio in più.
- Numero di piazzamentiOgni volta che il pezzo viene smontato e ristaffato, qualcuno paga l'attrezzatura e il nuovo azzeramento. Lavorazioni su cinque facce costano più delle stesse lavorazioni su due.
- Lega7075 e 2024 costano al chilo da due a tre volte il 6061. Su un pezzo che finisce quasi tutto in trucioli, questa differenza è la maggior parte dell'offerta.
- Tolleranza e finituraOgni classe di tolleranza più stretta del necessario aggiunge una passata di finitura, un alesatore o un passaggio di collaudo. Metta la tolleranza su fori e superfici di accoppiamento e lasci il resto allo standard.
- RivestimentoAnodizzazione e verniciatura a polvere vanno a un secondo fornitore con i propri minimi di lotto. Su dieci pezzi il minimo fatturato può superare il costo della lavorazione.
- QuantitàProgrammazione e attrezzature si pagano una volta sola. Oltre i cinquanta pezzi circa il prezzo unitario smette di scendere rapidamente e si stabilizza.
Ha già un disegno pronto?
Invii ora la versione breve e Le chiederemo ciò che manca. Per fornire subito tutti i dettagli, usi il modulo di richiesta completo.
I Suoi file vanno solo alle officine selezionate. Chieda un NDA e nulla esce da noi finché non è firmato.
Calcolatori e tabelle di riferimento
I valori che consultiamo più spesso, gratuiti e senza registrazione. Funzionano nel Suo browser e nulla di ciò che digita viene inviato. Gli strumenti sono in inglese.
Calcolo della crescita dell'anodizzazione
Calcoli di quanto un rivestimento di Tipo II o Tipo III restringe un foro, ingrossa un albero e consuma la tolleranza di accoppiamento. (in inglese)
Tabella di conversione della rugosità
Ra, Rz, RMS e classi ISO N a confronto, con quanto costa raggiungere ciascun livello sull'alluminio. (in inglese)
Selettore di leghe di alluminio
Filtri le leghe più comuni per lavorazione meccanica per saldabilità, anodizzazione, corrosione, resistenza e planarità. (in inglese)
Calcolo del grezzo e del peso
Peso del blocco, peso finito e quanta parte della barra sta pagando per trasformarla in trucioli. (in inglese)
Diventi un'officina partner
Lavora l'alluminio per mestiere? Veda un'anteprima di ogni richiesta, con il suo prezzo, prima di pagarla. Fa l'offerta direttamente all'acquirente e non prendiamo alcuna percentuale sull'ordine.
Le domande degli acquirenti
Non trova la risposta? Scriva a .
Il servizio è gratuito per gli acquirenti?
Sì. Inviare una richiesta e ricevere offerte non Le costa nulla. Sono le officine a pagarci per le richieste assegnate. Prezzo, tempi di consegna e condizioni di pagamento li concorda direttamente con l'officina.
Lavorate voi stessi i pezzi?
No. Leggiamo la richiesta e la passiamo a officine che lavorano alluminio ogni settimana. Sono loro a farLe l'offerta, a produrre il pezzo e Lei ordina da loro. Non facciamo parte della catena di fornitura dell'ordine.
Quale lega devo indicare sul disegno?
Scriva 6061-T6, salvo che qualcosa La costringa a fare diversamente. Passi al 7075-T6 quando il pezzo si deforma con la resistenza del 6061, al 5083 quando lavora in acqua salata, al MIC-6 quando una piastra grande deve restare piana dopo la lavorazione. Se ha dubbi, descriva la funzione del pezzo e lasci che sia l'officina a proporre la lega.
L'anodizzazione cambierà le mie quote?
Sì, ed è un errore frequente. Un rivestimento di Tipo II aggiunge circa metà del suo spessore a ogni superficie, quindi uno strato da 20 µm riduce il diametro di un foro di circa 20 µm. L'anodizzazione dura di Tipo III è ancora più spessa. Indichi l'accoppiamento come quota dopo anodizzazione oppure chieda di mascherare l'elemento.
Chi vede il mio disegno e i miei dati di contatto?
Le officine vedono prima una breve anteprima: tipo di pezzo, lega, dimensioni, quantità, tolleranza, finitura, regione e scadenza. Non contiene nomi, aziende né file. I Suoi dati e i disegni vanno solo alle officine selezionate, al massimo 3. Se spunta la casella NDA, i file restano da noi finché l'accordo non è firmato.
Quante offerte riceverò e dove si trovano le officine?
Fino a 3. Quando il pezzo è adatto solo a una o due officine, ne inviamo meno invece di allungare la lista. Nel modulo indica una regione preferita: può chiedere Nord America, Europa, Giappone, Corea o il resto dell'Asia, oppure lasciare il campo aperto e far decidere l'idoneità.
Qual è l'ordine minimo e quali file devo inviare?
Un pezzo è normale per un prototipo, anche se il prezzo unitario è alto perché programmazione e attrezzaggio si pagano comunque una volta. Un file STEP più un disegno PDF con tolleranze, finitura e lega dà l'offerta più precisa. DWG, DXF e foto quotate bastano per avviare il discorso.
Guide per chi acquista pezzi in alluminio
8 guide su leghe, tolleranze, finiture e su cosa determina il prezzo di un'offerta.
6061 vs 7075 per pezzi lavorati CNC: resistenza e costi
6061-T6 contro 7075-T6 per pezzi CNC: snervamento, prezzo al chilo, saldabilità, corrosione, aspetto dell'anodizzazione e quando conviene la lega superiore.
6082 vs 6061: specificare l'alluminio per officine europee
6082-T6 contro 6061-T6: resistenza, lavorabilità, anodizzazione e corrosione. Quando l'equivalente europeo è una sostituzione sicura e quando invece non lo è.
Costo lavorazione CNC alluminio: piazzamenti e tempi ciclo
Cosa si paga in un pezzo in alluminio lavorato: programmazione e attrezzaggio, tempo ciclo, dimensione del grezzo, sovrapprezzo della lega, minimi e quantità.
Certificati materiale e tracciabilità per pezzi in alluminio
Cosa dimostra davvero un certificato materiale, la differenza tra certificato, CoC e tracciabilità completa, quando richiederli e quanto aggiungono al prezzo.
Tolleranze nella lavorazione CNC dell'alluminio: cosa pagare
Tolleranze standard, di precisione e strette sull'alluminio lavorato: quanto costa ogni classe in tempo macchina e collaudo e come tollerare bene un disegno.
Anodizzazione Tipo II vs Tipo III su pezzi in alluminio CNC
Anodizzazione Tipo II e Tipo III a confronto: spessore, durezza, colori, isolamento elettrico, costo e quale serve al Suo pezzo in alluminio lavorato CNC.