Elementy aluminiowe CNC wykonane według Państwa rysunku
Proszę wysłać plik STEP lub szkic z wymiarami. Dopasujemy go do zakładów, które frezują aluminium codziennie, i odpowiemy w ciągu 24 godzin roboczych.
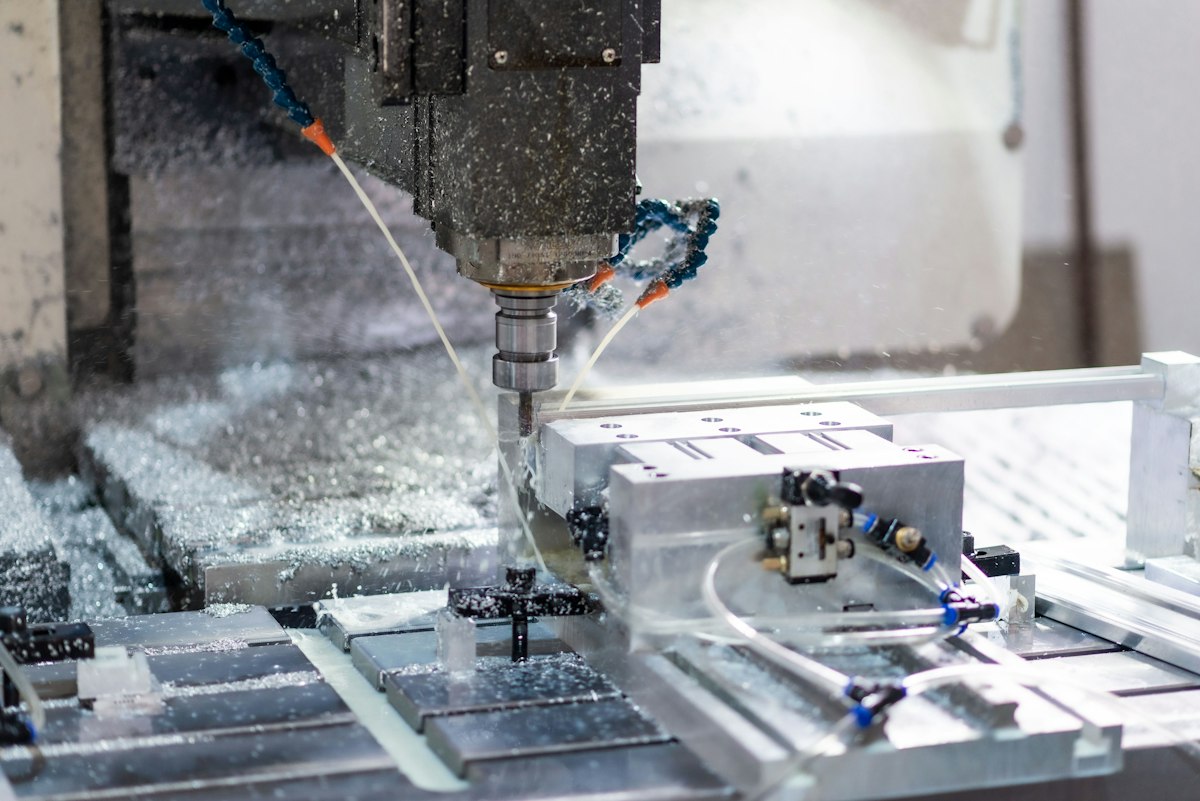
Jakie aluminium wskazać?
Większość elementów rysuje się domyślnie w 6061 i najczęściej to słuszny wybór. Proszę zaznaczyć, co naprawdę ma znaczenie w Państwa elemencie, a odpowiedź może się zmienić.
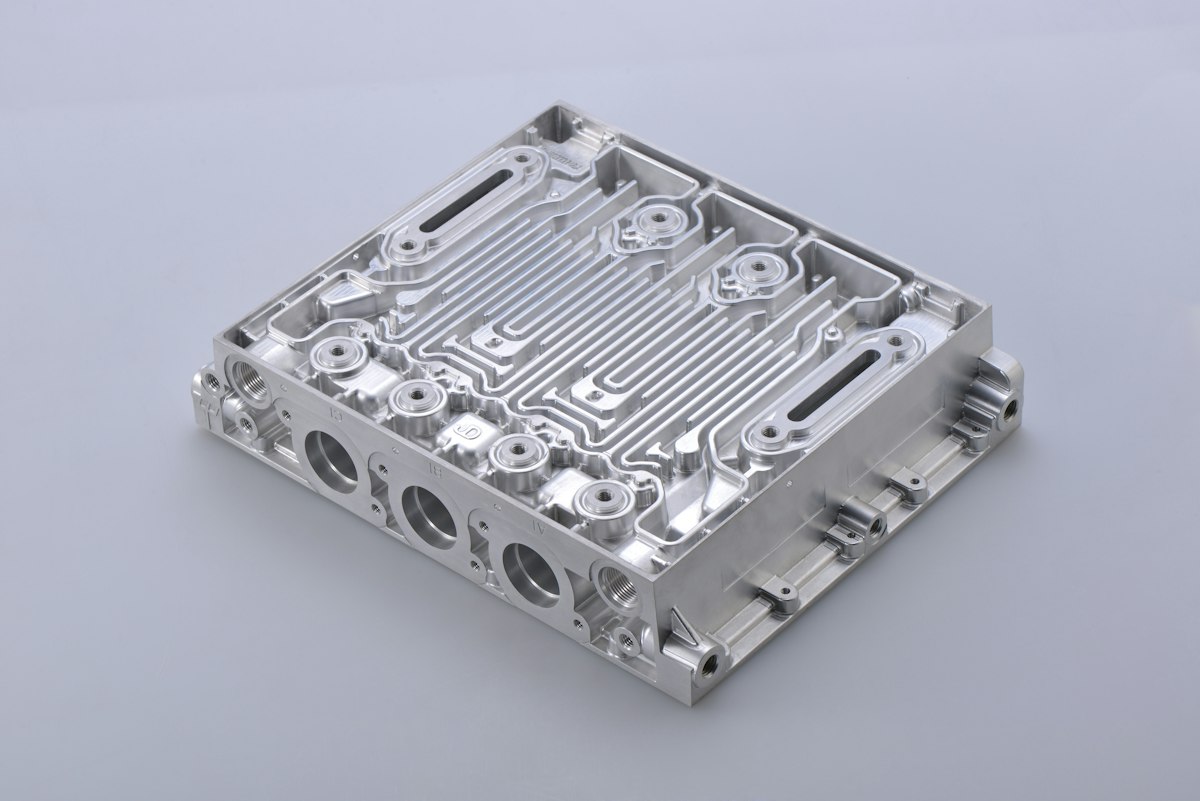
Elementy, które kupujący przesyłają przez tę stronę
- Obrabiane korpusy i obudowy
- Korpusy łożysk i łożyska stojakowe
- Manifoldy i bloki hydrauliczne
- Radiatory i płyty chłodzące
- Płyty montażowe i podstawy przyrządów
- Mocowania silników i płyty adaptacyjne
- Wózki i wsporniki szyn liniowych
- Uchwyty optyczne i stoliki
- Panele przednie i płyty czołowe
- Elementy ram dronów i robotów
Jeśli powierzchnia ma uszczelniać, otwór ma ustalać albo płyta ma pozostać płaska, proszę wpisać to w zapytaniu. Od tego zależy, do których zakładów trafi zapytanie i jak wycenią kontrolę.
Stopy aluminium, które zakłady wyceniają najczęściej
Granica plastyczności to skrót, którym się porównuje stopy, ale rzadko to ona decyduje o wyborze. Spawalność, wygląd po anodowaniu i to, jak płaski pozostaje element, zwykle mają większe znaczenie.
| Stop | Gdzie pasuje | Granica plastyczności, typowa |
|---|---|---|
| 6061-T6 | Domyślny wybór dla elementów obrabianych. Szybko się skrawa, spawa się i równomiernie przyjmuje anodowanie bezbarwne lub barwione. | 276 MPa |
| 6082-T6 | Stop, który europejskie zakłady mają na magazynie tam, gdzie rysunek amerykański przewiduje 6061. Na większości elementów można je zamienić. | 260 MPa |
| 7075-T6 | Prawie dwukrotnie wyższa granica plastyczności niż 6061 dla elementów obciążonych. Nie spawa się, kosztuje więcej za kilogram i po anodowaniu ma ciemniejszy odcień. | 503 MPa |
| 2024-T351 | Wybierany ze względu na trwałość zmęczeniową w elementach, które wielokrotnie się uginają. Bez powłoki koroduje, dlatego jest anodowany lub pokrywany chem film. | 325 MPa |
| 5052-H32 | Elementy gięte i formowane, obudowy i wsporniki wycinane z blachy. Maże się przy frezowaniu, więc przejście wykańczające jest wolniejsze. | 193 MPa |
| 5083-H111 | Płyta okrętowa. Odporna na słoną wodę i dobrze się spawa, ale nie podlega obróbce cieplnej, więc nie dorówna twardością 6061. | 228 MPa |
| Płyta odlewana MIC-6 | Odlewana płyta po odprężaniu na płyty montażowe, podstawy i stoły podciśnieniowe. Po obróbce pozostaje płaska. Anodowanie wychodzi plamiste. | 110 MPa |
Wartości to typowe wartości opublikowane dla podanego stanu utwardzenia, a nie gwarancja dla Państwa elementu. Zakład, który wycenia, potwierdza, co utrzyma na Państwa geometrii.
Wykończenia i ich wpływ na wymiary
Aluminium prawie zawsze się powleka. Grubość powłoki dochodzi do elementu po obróbce, więc pasowanie, które na rysunku było poprawne, może w ręku okazać się za ciasne.
| Wykończenie | Do czego służy | Wpływ na wymiar |
|---|---|---|
| Po obróbce, bez powłoki | Ślady narzędzia pozostają widoczne. Dobre dla elementów wewnętrznych i wszystkiego, co będzie później malowane. | Ra 0.8 do 1.6 µm po przejściu wykańczającym |
| Piaskowanie kulkami | Równa, matowa szarość, która ukrywa ślady narzędzia. Zwykła baza pod anodowanie bezbarwne. | Lekko łagodzi ostre krawędzie |
| Anodowanie Type II | Bezbarwne lub barwione, grubość 5 do 25 µm. 6061 i 6082 przyjmują kolor równomiernie, 7075 wychodzi ciemniej. | Dodaje na każdej powierzchni mniej więcej połowę grubości powłoki |
| Anodowanie twarde Type III | Powierzchnie ślizgowe i otwory, 25 do 50 µm. Zwykle od ciemnoszarego do czarnego, także bez barwienia. | Około połowy narasta na zewnątrz, więc ciasne pasowania trzeba maskować |
| Chem film | Cienka powłoka przewodząca według MIL-DTL-5541 dla elementów, które muszą mieć połączenie z masą. | Poniżej 1 µm, w pasowaniach można pominąć |
| Malowanie proszkowe | Gruba i wytrzymała, dobra na obudowy i ramy. Nie nadaje się na otwory, gwinty ani powierzchnie współpracujące. | 60 do 120 µm, wszystko, co się pasuje, należy maskować |
| Szczotkowanie, potem anodowanie | Kierunkowe ślady pod anodowaniem bezbarwnym dla elementu, na który się patrzy. | Dodaje operację ręczną, więc podnosi cenę jednostkową |
Tolerancje, za które warto zapłacić
Aluminium dobrze trzyma ścisłe tolerancje, ale też bardziej niż stal zmienia wymiary wraz z temperaturą. Proszę wskazać dwie lub trzy cechy, które mają znaczenie, a resztę zostawić na poziomie standardowym. Ten jeden nawyk daje wycenie więcej niż jakiekolwiek negocjacje.
Ra 1.6 µm to normalna chropowatość po obróbce. Ra 0.8 µm i niżej wymaga osobnego przejścia wykańczającego i wolniejszego posuwu.
- Standardowa ±0.13 mmOtwory przelotowe, kontury zewnętrzne, wszystko, co ma się tylko zmieścić w danej przestrzeni.
- Precyzyjna ±0.05 mmWiększość elementów ustalających, pogłębienia, kieszenie na część kupowaną.
- Ścisła ±0.025 mmGniazda łożysk, otwory na kołki ustalające i pasowania wałków. Rozwiercane lub wytaczane, nie wiercone.
- Bardzo ścisła ±0.013 mmRzadka w aluminium. Wymaga kontroli temperatury i wydłuża kontrolę każdej sztuki.
Kto wysyła zapytania o aluminium
Ta strona jest zbudowana wokół materiału, a nie wokół jednej branży. Jeśli potrzebne są atesty materiałowe, kontrola pierwszej sztuki albo wymóg czystości, proszę wpisać to w zapytaniu, byśmy dopasowali zakłady, które już tak pracują.
Producenci maszyn
Ramy, osłony, korpusy łożysk i jednostkowe wsporniki, które spajają maszynę.
Elektronika i RF
Frezowane obudowy, radiatory i ekrany, w których liczy się płaskość i powłoka przewodząca.
Robotyka i drony
Płyty ram, ogniwa ramion i mocowania, w których o każdy gram toczy się spór przed wydaniem rysunku.
Laboratoria i optyka
Uchwyty, stoliki i płyty optyczne, które utrzymują ustawienie, często z MIC-6 lub 6061 z czarnym anodowaniem.
Rozwój produktu
Od dziesięciu do dwustu sztuk elementu, który wciąż zmienia się między rewizjami.
Utrzymanie ruchu i naprawy
Części zamienne do urządzeń, których pierwotny dostawca przestał produkować wiele lat temu.
Jak to działa
Jedno zapytanie od Państwa, krótka lista zakładów pasujących do elementu. Bez platformy przetargowej, bez pośrednika na zamówieniu.
Wyślij zapytanie
Prześlij plik STEP, rysunek PDF lub zdjęcia, a potem podaj stop, ilość, wykończenie, tolerancję i termin. Zajmuje to około trzech minut.
Dopasowujemy do 3 zakładów
Czytamy element i wybieramy zakłady, których maszyny, obwiednia i stopy do niego pasują. Odezwiemy się w ciągu 24 godzin roboczych.
Zakłady wyceniają bezpośrednio
Każdy odsyła cenę i termin realizacji. Państwo porównują, zadają pytania i zamawiają u tego, którego wybiorą.
Co wpływa na cenę elementu aluminiowego
Sześć czynników decyduje o większości wycen. Gdy cena wraca wyższa, niż oczekiwano, stoi za tym jeden z nich, a dwa z nich można zmienić na rysunku.
- Rozmiar półfabrykatu, nie elementuPłacą Państwo za blok, od którego element się zaczyna. Element mieszczący się w bloku 60 mm, ale narysowany z materiału 80 mm, niesie dodatkową masę i dodatkowy czas skrawania.
- Liczba zamocowańZa każdym razem, gdy element jest odpinany i mocowany od nowa, ktoś płaci za przyrząd i ponowne ustawienie. Cechy na pięciu ścianach kosztują więcej niż te same cechy na dwóch.
- Stop7075 i 2024 kosztują dwa do trzech razy więcej niż 6061 za kilogram. Przy elemencie, który w większości zamienia się w wióry, ta różnica to większość wyceny.
- Tolerancja i wykończenieKażdy przedział ostrzejszy niż potrzeba dodaje przejście wykańczające, rozwiertak lub etap kontroli. Proszę tolerancjonować otwory i powierzchnie współpracujące, a resztę zostawić na poziomie standardowym.
- PowłokaAnodowanie i malowanie proszkowe trafiają do drugiego dostawcy z własnymi minimami partii. Przy dziesięciu sztukach opłata minimalna może przewyższyć koszt obróbki.
- IlośćProgramowanie i przyrządy płaci się raz. Powyżej mniej więcej pięćdziesięciu sztuk cena sztuki przestaje szybko spadać i się stabilizuje.
Rysunek gotowy?
Proszę wysłać teraz wersję skróconą, a my dopytamy o to, czego brakuje. Aby podać pełne szczegóły od razu, proszę skorzystać z pełnego formularza zapytania.
Państwa pliki trafiają tylko do zakładów, które dopasujemy. Proszę poprosić o NDA, a nic nie opuści nas do czasu jego podpisania.
Kalkulatory i wykresy pomocnicze
Liczby, które sprawdzamy najczęściej, bezpłatnie i bez rejestracji. Działają w Państwa przeglądarce, a nic, co Państwo wpiszą, nie jest nigdzie wysyłane.
Kalkulator narastania powłoki anodowej
Oblicz, o ile powłoka Type II lub Type III zmniejsza otwór, zwiększa wałek i zjada tolerancję pasowania.
Tabela przeliczania chropowatości powierzchni
Ra, Rz, RMS i klasy ISO N obok siebie, z kosztem osiągnięcia każdego przedziału na aluminium.
Selektor stopów aluminium
Filtruj popularne stopy do obróbki według spawalności, anodowania, odporności na korozję, wytrzymałości i płaskości.
Kalkulator materiału i masy
Masa bloku, masa gotowego wyrobu i część półfabrykatu, za którą płacą Państwo, by zamienić ją w wióry.
Zostań zakładem partnerskim
Frezują Państwo aluminium zawodowo? Proszę zobaczyć podgląd każdego zapytania wraz z ceną, zanim za nie zapłacą. Wyceniają Państwo bezpośrednio kupującemu, a my nie pobieramy procentu od zamówienia.
Pytania zadawane przez kupujących
Czegoś nie ma na liście? Proszę napisać na .
Czy usługa jest bezpłatna dla kupujących?
Tak. Wysłanie zapytania i otrzymanie ofert nic Państwa nie kosztuje. Zakłady płacą nam za dopasowane zapytania. Cenę, termin realizacji i warunki płatności ustalają Państwo bezpośrednio z zakładem.
Czy sami obrabiają Państwo elementy?
Nie. Czytamy zapytanie i przekazujemy je zakładom, które co tydzień frezują aluminium. To one wyceniają, wykonują element i przyjmują od Państwa zamówienie. Nie jesteśmy ogniwem w łańcuchu dostaw tego zamówienia.
Jaki stop wpisać na rysunku?
Proszę wpisać 6061-T6, chyba że coś zmusza do innego wyboru. 7075-T6 wybiera się, gdy element ugina się przy wytrzymałości 6061, 5083, gdy pracuje w słonej wodzie, MIC-6, gdy duża płyta ma pozostać płaska po obróbce. Jeśli nie ma pewności, proszę opisać, do czego służy element, i pozwolić zakładowi zaproponować stop.
Czy anodowanie zmieni moje wymiary?
Tak, i często zaskakuje to zamawiających. Powłoka Type II dodaje do każdej powierzchni około połowy swojej grubości, więc powłoka 20 µm zmniejsza otwór o około 20 µm na średnicy. Anodowanie twarde Type III jest jeszcze grubsze. Proszę oznaczyć pasowanie jako obowiązujące po anodowaniu albo poprosić o zamaskowanie tego miejsca.
Kto widzi mój rysunek i dane kontaktowe?
Zakłady widzą najpierw krótki podgląd: rodzaj elementu, stop, rozmiar, ilość, tolerancję, wykończenie, region i termin. Nie zawiera on imienia, nazwy firmy ani plików. Państwa dane i rysunki trafiają tylko do zakładów, które dopasujemy, najwyżej 3. Po zaznaczeniu pola NDA pliki pozostają u nas do czasu podpisania umowy.
Ile ofert otrzymam i gdzie są zakłady?
Do 3. Gdy do elementu pasuje tylko jeden lub dwa zakłady, wysyłamy mniej, zamiast wydłużać listę na siłę. W formularzu wskazują Państwo preferowany region: można wybrać Amerykę Północną, Europę, Japonię, Koreę lub pozostałą część Azji albo zostawić to otwarte i pozwolić, by zdecydowało dopasowanie.
Jakie jest minimalne zamówienie i jakie pliki wysłać?
Jedna sztuka to norma przy prototypie, choć cena sztuki jest wtedy wysoka, bo programowanie i przyrządy i tak płaci się raz. Plik STEP wraz z rysunkiem PDF zawierającym tolerancje, wykończenie i stop daje najdokładniejszą wycenę. DWG, DXF i zdjęcia z wymiarami wystarczą, by zacząć rozmowę.
Poradniki dla kupujących aluminium
Liczba poradników: 8. Tematy: stopy, tolerancje, wykończenie i to, co kształtuje wycenę.
6061 czy 7075 na elementy obrabiane: wytrzymałość, koszt, anodowanie
6061-T6 kontra 7075-T6 w elementach obrabianych CNC: granica plastyczności, cena za kilogram, spawalność, korozja, wygląd po anodowaniu i kiedy warto dopłacić.
6082 czy 6061: wskazywanie aluminium dla zakładu europejskiego
6082-T6 kontra 6061-T6: wytrzymałość, skrawalność, anodowanie i korozja. Kiedy europejski odpowiednik jest bezpiecznym zamiennikiem, a kiedy nie wolno go użyć.
Koszt obróbki aluminium: przygotowanie, czas cyklu, materiał, wykończenie
Za co płacą Państwo w obrabianym elemencie aluminiowym: programowanie i przyrządy, czas cyklu, rozmiar materiału, dopłata za stop, minima powłok i ilość.
Atesty hutnicze i identyfikowalność obrabianych elementów aluminiowych
Co naprawdę dowodzi atest hutniczy, czym różnią się atest, CoC i pełna identyfikowalność, kiedy je wymagać i ile dodają do ceny obrabianego detalu.
Tolerancje obróbki aluminium: za które warto zapłacić
Tolerancje standardowe, precyzyjne i ścisłe w obrabianym aluminium, ile kosztuje każda w czasie maszyny i kontroli oraz jak prawidłowo tolerancjonować rysunek.
Anodowanie Type II i Type III elementów aluminiowych obrabianych
Anodowanie Type II i Type III: grubość powłoki, twardość, kolory, izolacja elektryczna, koszt i to, której powłoki potrzebuje Państwa obrabiany element.