Pièces CNC en aluminium, usinées selon votre plan
Envoyez un fichier STEP ou un croquis coté. Nous le confions à des ateliers qui usinent l'aluminium tous les jours et nous répondons sous 24 heures ouvrées.
Quel aluminium indiquer ?
La plupart des pièces sont dessinées en 6061 par défaut, et c'est le plus souvent le bon choix. Cochez ce qui compte vraiment sur votre pièce, la réponse peut changer.
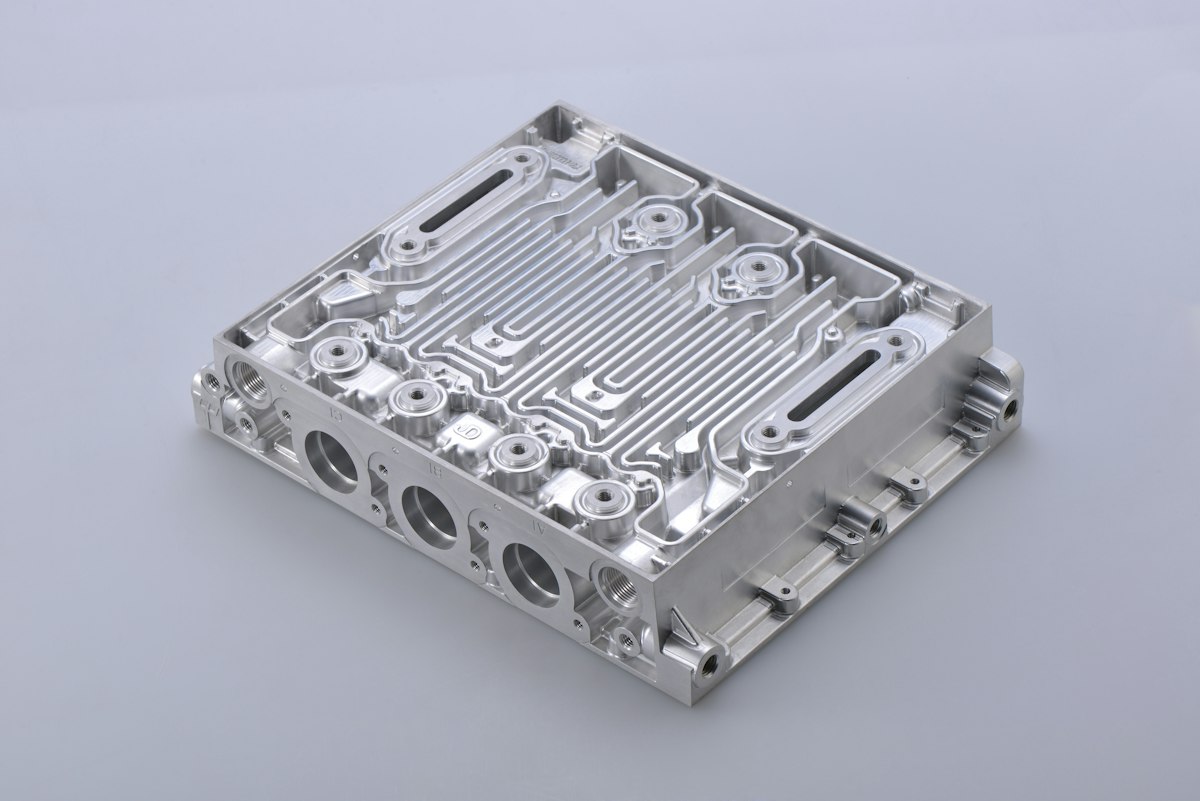
Pièces que les acheteurs envoient via ce site
- Boîtiers et carters usinés
- Paliers et paliers à semelle
- Blocs forés et blocs hydrauliques
- Dissipateurs thermiques et plaques froides
- Plaques de montage et embases de posage
- Supports moteur et plaques d'adaptation
- Chariots et supports de rails linéaires
- Supports optiques et platines
- Faces avant et plastrons
- Pièces de châssis de drones et de robots
Si une face doit assurer l'étanchéité, un alésage doit positionner ou une plaque doit rester plane, indiquez-le dans la demande. Cela détermine les ateliers qui la reçoivent et la façon dont ils chiffrent le contrôle.
Les alliages d'aluminium les plus souvent chiffrés
La limite d'élasticité est le chiffre que tout le monde compare, mais elle décide rarement de l'alliage. La soudabilité, l'aspect de l'anodisation et la planéité de la pièce comptent généralement davantage.
| Alliage | Usage adapté | Limite d'élasticité, typique |
|---|---|---|
| 6061-T6 | La référence pour les pièces usinées. S'usine vite, se soude et prend une anodisation incolore ou colorée de façon homogène. | 276 MPa |
| 6082-T6 | L'alliage que les ateliers européens ont en stock là où un plan américain demande du 6061. Assez proche pour le remplacer sur la plupart des pièces. | 260 MPa |
| 7075-T6 | Près de deux fois la limite d'élasticité du 6061 pour les pièces sollicitées. Ne se soude pas, coûte plus cher au kilo et s'anodise dans une teinte plus sombre. | 503 MPa |
| 2024-T351 | Choisi pour sa tenue en fatigue sur les pièces qui fléchissent sans cesse. Se corrode s'il reste nu, il est donc anodisé ou passivé par conversion chimique. | 325 MPa |
| 5052-H32 | Pièces formées et pliées, boîtiers et équerres découpés dans la tôle. Collant à l'usinage, prévoyez donc une passe de finition plus lente. | 193 MPa |
| 5083-H111 | Tôle marine. Résiste à l'eau de mer et se soude bien, mais il n'est pas trempant et n'atteindra pas la dureté du 6061. | 228 MPa |
| Plaque coulée MIC-6 | Plaque coulée détensionnée pour plaques de montage, embases et tables à vide. Reste plane après usinage. Anodisation irrégulière. | 110 MPa |
Les valeurs sont des valeurs publiées typiques pour l'état indiqué, pas une garantie pour votre pièce. L'atelier qui chiffre confirme ce qu'il peut tenir sur votre géométrie.
Les finitions et leur effet sur vos cotes
L'aluminium est presque toujours revêtu. L'épaisseur de la couche s'ajoute à la pièce après usinage, si bien qu'un ajustement correct sur le plan peut se retrouver serré une fois la pièce en main.
| Finition | À quoi elle sert | Effet sur la cote |
|---|---|---|
| Brut d'usinage | Les traces d'outil restent visibles. Convient aux pièces internes et à tout ce qui sera peint ensuite. | Ra 0.8 à 1.6 µm avec une passe de finition |
| Microbillage | Gris mat uniforme qui masque les traces d'outil. La base habituelle sous une anodisation incolore. | Adoucit légèrement les arêtes vives |
| Anodisation type II | Incolore ou colorée, 5 à 25 µm d'épaisseur. Le 6061 et le 6082 prennent la couleur de façon homogène, le 7075 ressort plus sombre. | Ajoute environ la moitié de l'épaisseur de couche par face |
| Anodisation dure type III | Surfaces d'usure et alésages, 25 à 50 µm. Généralement gris foncé à noir, même sans coloration. | Environ la moitié croît vers l'extérieur, masquez les ajustements serrés |
| Conversion chimique (chem film) | Couche mince et conductrice selon MIL-DTL-5541 pour les pièces qui doivent assurer une mise à la masse. | Moins de 1 µm, négligeable sur les ajustements |
| Peinture poudre | Épaisse et résistante, adaptée aux boîtiers et aux châssis. Pas pour les alésages, les filetages ou les faces d'appui. | 60 à 120 µm, masquez tout ce qui s'ajuste |
| Brossé puis anodisé | Grain directionnel sous anodisation incolore pour une pièce qui se voit. | Ajoute une étape manuelle, donc un prix unitaire plus élevé |
Les tolérances qui valent leur prix
L'aluminium tient bien les tolérances serrées, mais il se dilate davantage que l'acier avec la température. Signalez les deux ou trois éléments qui comptent et laissez le reste en standard. Cette seule habitude améliore plus un devis que n'importe quelle négociation.
Ra 1.6 µm est l'état de surface brut d'usinage courant. Ra 0.8 µm et moins exige une passe de finition dédiée et une avance plus lente.
- Standard ±0.13 mmTrous de passage, contours extérieurs, tout ce qui doit simplement trouver sa place dans un volume.
- Précision ±0.05 mmLa plupart des éléments de positionnement, lamages et poches qui reçoivent une pièce achetée.
- Serrée ±0.025 mmAlésages de roulement, trous de pions et ajustements d'arbre. Alésés à l'alésoir ou à l'outil, pas simplement percés.
- Très serrée ±0.013 mmRare sur l'aluminium. Exige une maîtrise de la température et allonge le temps de contrôle de chaque pièce.
Qui envoie des demandes de devis aluminium
Ce site est organisé autour du matériau, pas d'un secteur. Mentionnez les certificats matière, un contrôle premier article ou une exigence de propreté dans la demande, afin que nous sélectionnions des ateliers qui travaillent déjà ainsi.
Constructeurs de machines
Bâtis, carters de protection, paliers et les équerres uniques qui tiennent une machine ensemble.
Électronique et RF
Boîtiers fraisés, dissipateurs et blindages où la planéité et une finition conductrice comptent.
Robotique et drones
Plaques de châssis, segments de bras et supports où chaque gramme est discuté avant la diffusion du plan.
Laboratoire et optique
Supports, platines et breadboards qui gardent leur alignement, souvent en MIC-6 ou 6061 avec une anodisation noire.
Développement produit
De dix à deux cents exemplaires d'une pièce qui évolue encore d'une révision à l'autre.
Maintenance et réparation
Pièces de rechange pour des équipements que le fournisseur d'origine ne produit plus depuis des années.
Comment ça marche
Une demande de votre part, une courte liste d'ateliers adaptés à la pièce. Pas de plateforme d'enchères, pas d'intermédiaire sur le bon de commande.
Envoyez votre demande
Téléversez un fichier STEP, un plan PDF ou des photos, puis indiquez l'alliage, la quantité, la finition, la tolérance et votre délai. Environ trois minutes.
Nous sélectionnons jusqu'à 3 ateliers
Nous lisons la pièce et choisissons des ateliers dont les machines, le volume de travail et les alliages conviennent. Vous avez de nos nouvelles sous 24 heures ouvrées.
Les ateliers vous chiffrent directement
Chacun revient avec un prix et un délai. Vous comparez, posez vos questions et commandez chez celui que vous préférez.
Ce qui fait le prix d'une pièce en aluminium
Six facteurs décident de la plupart des devis. Quand un prix revient plus haut que prévu, l'un d'eux en est la cause, et deux d'entre eux dépendent de vous, sur le plan.
Comment une pièce en aluminium est chiffrée, poste par poste
- La taille du brut, pas celle de la pièceVous payez le bloc dont part la pièce. Une pièce qui tiendrait dans un bloc de 60 mm mais qui est prise dans un brut de 80 mm porte le poids supplémentaire et le temps d'usinage supplémentaire.
- Nombre de prisesChaque fois que la pièce est débridée puis remise en position, quelqu'un paie le montage et le nouveau réglage. Des usinages sur cinq faces coûtent plus cher que les mêmes usinages sur deux.
- AlliageLe 7075 et le 2024 coûtent deux à trois fois le prix du 6061 au kilo. Sur une pièce qui part surtout en copeaux, cet écart représente l'essentiel du devis.
- Tolérance et état de surfaceChaque classe plus serrée que nécessaire ajoute une passe de finition, un alésoir ou une étape de contrôle. Tolérancez les alésages et les faces d'appui, laissez le reste en standard.
- RevêtementL'anodisation et la peinture poudre partent chez un second prestataire avec ses propres minimums de lot. Sur dix pièces, le forfait minimum peut dépasser le coût d'usinage.
- QuantitéLa programmation et les montages sont payés une seule fois. Au-delà d'environ cinquante pièces, le prix unitaire cesse de baisser rapidement et se stabilise.
Votre plan est prêt ?
Envoyez dès maintenant la version courte, nous vous demanderons ce qui manque. Pour tout préciser d'emblée, utilisez le formulaire de demande de devis complet.
Vos fichiers ne vont qu'aux ateliers que nous sélectionnons. Demandez un NDA et rien ne sort de chez nous avant sa signature.
Calculateurs et tableaux de référence
Les chiffres que nous consultons le plus souvent, gratuits et sans inscription. Ils fonctionnent dans votre navigateur et rien de ce que vous saisissez n'est envoyé. Les outils sont en anglais.
Calculateur de croissance d'anodisation
Calculez de combien une couche type II ou type III réduit un alésage, grossit un arbre et consomme votre tolérance d'ajustement. (en anglais)
Tableau de conversion des états de surface
Ra, Rz, RMS et classes ISO N côte à côte, avec ce que coûte chaque niveau sur l'aluminium. (en anglais)
Sélecteur d'alliage d'aluminium
Filtrez les alliages d'usinage courants par soudabilité, anodisation, corrosion, résistance et planéité. (en anglais)
Calculateur de brut et de poids
Poids du bloc, poids fini et part du brut que vous payez pour la transformer en copeaux. (en anglais)
Devenir atelier partenaire
Vous usinez de l'aluminium au quotidien ? Consultez un aperçu de chaque demande, avec son prix, avant de payer. Vous chiffrez directement l'acheteur et nous ne prenons aucun pourcentage sur la commande.
Questions des acheteurs
Votre question n'y figure pas ? Écrivez à .
Le service est-il gratuit pour les acheteurs ?
Oui. Envoyer une demande de devis et recevoir des offres ne vous coûte rien. Ce sont les ateliers qui nous paient pour les demandes transmises. Le prix, le délai et les conditions de paiement se règlent entre vous et l'atelier.
Usinez-vous les pièces vous-mêmes ?
Non. Nous lisons la demande et la transmettons à des ateliers qui usinent de l'aluminium chaque semaine. Ils vous chiffrent la pièce, la fabriquent et vous commandez chez eux. Nous ne faisons pas partie de la chaîne d'approvisionnement de la commande.
Quel alliage indiquer sur le plan ?
Indiquez 6061-T6 sauf si quelque chose vous en empêche. Passez au 7075-T6 si la pièce plie avec la résistance du 6061, au 5083 si elle vit dans l'eau de mer, au MIC-6 si une grande plaque doit rester plane après usinage. En cas de doute, décrivez la fonction de la pièce et laissez l'atelier proposer l'alliage.
L'anodisation modifie-t-elle mes cotes ?
Oui, et beaucoup se font surprendre. Une couche type II ajoute environ la moitié de son épaisseur sur chaque face, donc une couche de 20 µm réduit un alésage d'environ 20 µm au diamètre. L'anodisation dure type III est encore plus épaisse. Cotez l'ajustement après anodisation ou demandez que l'élément soit masqué.
Qui voit mon plan et mes coordonnées ?
Les ateliers voient d'abord un court aperçu : type de pièce, alliage, dimensions, quantité, tolérance, finition, région et échéance. Il ne contient ni nom, ni société, ni fichiers. Vos coordonnées et vos plans ne vont qu'aux ateliers que nous sélectionnons, 3 au maximum. Cochez la case NDA et les fichiers restent chez nous jusqu'à la signature.
Combien de devis vais-je recevoir et où sont les ateliers ?
Jusqu'à 3. Quand un ou deux ateliers seulement conviennent à la pièce, nous en envoyons moins plutôt que de gonfler la liste. Vous indiquez une région préférée dans le formulaire : Amérique du Nord, Europe, Japon, Corée ou reste de l'Asie. Vous pouvez aussi laisser le champ ouvert et laisser l'adéquation décider.
Quelle est la plus petite commande et quels fichiers envoyer ?
Une seule pièce est courante pour un prototype, mais le prix unitaire est élevé car la programmation et le montage sont payés une fois de toute façon. Un fichier STEP accompagné d'un plan PDF portant les tolérances, la finition et l'alliage donne le devis le plus précis. Des fichiers DWG, DXF et des photos cotées suffisent pour engager la discussion.
Guides pour les acheteurs d'aluminium
8 guides sur les alliages, les tolérances, les finitions et ce qui fait le prix d'un devis.
6061 ou 7075 en usinage CNC : résistance, coût, anodisation
6061-T6 contre 7075-T6 pour pièces usinées CNC : limite d'élasticité, prix au kilo, soudabilité, corrosion, aspect anodisé et quand le surcoût se justifie.
Aluminium 6082 ou 6061 : spécifier pour un atelier européen
6082-T6 contre 6061-T6 : résistance, usinabilité, anodisation et corrosion. Quand l'équivalent européen est une substitution sûre, et quand il ne l'est pas.
Coût d'usinage de l'aluminium : réglage, cycle, matière
Ce que vous payez sur une pièce en aluminium usinée : programmation et montage, temps de cycle, brut, surcoût d'alliage, minimums de revêtement et quantité.
Certificats matière et traçabilité des pièces en aluminium
Ce que prouve un certificat matière, la différence entre certificat, CoC et traçabilité complète, quand les exiger et ce qu'ils coûtent sur une pièce usinée.
Tolérances d'usinage de l'aluminium : lesquelles payer ?
Classes de tolérance standard, précision et serrée sur l'aluminium usiné, leur coût en temps machine et en contrôle, et comment bien tolérancer un plan.
Anodisation type II ou type III pour pièces en aluminium
Anodisation type II et type III comparées : épaisseur, dureté, couleurs, isolation électrique, coût et le choix adapté à votre pièce usinée en aluminium.