Chi tiết nhôm gia công CNC theo bản vẽ của Quý khách
Gửi tệp STEP hoặc bản phác có kích thước. Chúng tôi kết nối với các xưởng cắt nhôm hằng ngày và phản hồi trong vòng 24 giờ làm việc.
Nên chỉ định loại nhôm nào?
Phần lớn chi tiết mặc định được vẽ bằng 6061 và hầu hết trường hợp đó là đúng. Hãy đánh dấu những điều thực sự quan trọng với chi tiết của Quý khách, câu trả lời có thể thay đổi.
Các chi tiết người mua gửi qua trang này
- Vỏ và hộp gia công
- Gối đỡ ổ bi
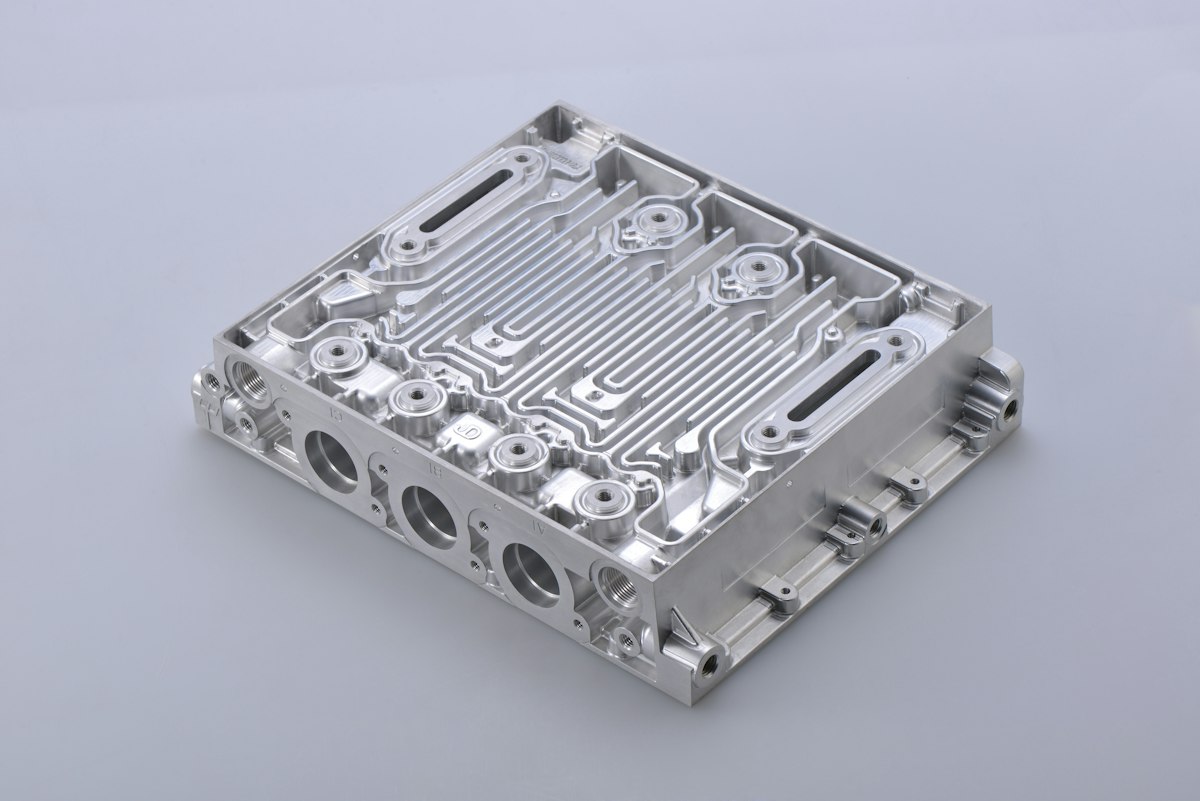
- Khối manifold và khối dẫn chất lỏng
- Tản nhiệt và tấm làm mát
- Tấm gá và đế đồ gá
- Giá đỡ động cơ và tấm chuyển tiếp
- Bệ đỡ ray tuyến tính và giá đỡ
- Giá đỡ và bàn dịch chuyển quang học
- Mặt trước và tấm panel
- Chi tiết khung drone và robot
Nếu một mặt phải kín, một lỗ phải định vị hoặc một tấm phải giữ phẳng, hãy ghi vào yêu cầu báo giá. Điều đó quyết định yêu cầu đi tới những xưởng nào và họ tính giá kiểm tra ra sao.
Các hợp kim nhôm được xưởng báo giá nhiều nhất
Giới hạn chảy là cách nói tắt để so sánh, nhưng hiếm khi là yếu tố quyết định hợp kim. Khả năng hàn, vẻ ngoài sau anod hóa và mức độ giữ phẳng của chi tiết thường quan trọng hơn.
| Hợp kim | Phù hợp ở đâu | Giới hạn chảy, điển hình |
|---|---|---|
| 6061-T6 | Lựa chọn mặc định cho chi tiết gia công. Cắt nhanh, hàn được và lên lớp anod hóa trong hoặc nhuộm màu đều đặn. | 276 MPa |
| 6082-T6 | Hợp kim mà các xưởng châu Âu có sẵn kho, thay cho 6061 trong bản vẽ kiểu Mỹ. Đủ gần để thay thế cho nhau ở hầu hết chi tiết. | 260 MPa |
| 7075-T6 | Giới hạn chảy gần gấp đôi 6061 cho chi tiết chịu tải. Không hàn được, giá mỗi kilôgam cao hơn và anod hóa cho màu tối hơn. | 503 MPa |
| 2024-T351 | Được chọn vì tuổi thọ mỏi ở các chi tiết uốn đi uốn lại. Bị ăn mòn nếu để trần nên phải anod hóa hoặc xử lý chem film. | 325 MPa |
| 5052-H32 | Chi tiết gấp, tạo hình, vỏ hộp và giá đỡ cắt từ tấm mỏng. Dẻo dính khi phay nên lượt gia công tinh thường chậm hơn. | 193 MPa |
| 5083-H111 | Tấm dùng cho hàng hải. Chịu được nước mặn và hàn tốt, nhưng không tôi nhiệt được nên độ cứng không bằng 6061. | 228 MPa |
| Tấm đúc MIC-6 | Tấm đúc đã khử ứng suất cho tấm gá, tấm đế và bàn hút chân không. Giữ phẳng sau gia công. Lớp anod hóa có thể bị loang. | 110 MPa |
Các số liệu là giá trị công bố điển hình cho trạng thái nhiệt luyện ghi trên bảng, không phải cam kết cho chi tiết của Quý khách. Xưởng báo giá sẽ xác nhận mức họ giữ được trên hình học của Quý khách.
Các lớp xử lý bề mặt và tác động của chúng lên kích thước
Nhôm gần như luôn được phủ. Độ dày lớp phủ được thêm vào chi tiết sau khi gia công, nên một mối lắp đúng trên bản vẽ có thể trở nên chặt khi cầm trên tay.
| Xử lý bề mặt | Dùng để làm gì | Ảnh hưởng lên kích thước |
|---|---|---|
| Nguyên trạng sau gia công | Vết dao vẫn nhìn thấy. Phù hợp với chi tiết bên trong và mọi thứ sẽ được sơn sau. | Ra 0.8 đến 1.6 µm sau lượt gia công tinh |
| Phun bi | Bề mặt xám mờ đều che vết dao. Lớp nền thông dụng dưới anod hóa trong. | Làm mềm nhẹ các cạnh sắc |
| Anod hóa Type II | Trong hoặc nhuộm màu, dày 5 đến 25 µm. 6061 và 6082 lên màu đều, 7075 cho màu tối hơn. | Mỗi bề mặt dày thêm khoảng một nửa độ dày lớp phủ |
| Anod hóa cứng Type III | Dùng cho bề mặt mài mòn và các lỗ, dày 25 đến 50 µm. Thường từ xám đậm đến đen, kể cả khi không nhuộm màu. | Khoảng một nửa phát triển ra ngoài, cần che các mối lắp chặt |
| Chem film | Lớp phủ mỏng dẫn điện theo MIL-DTL-5541 cho chi tiết cần tiếp đất. | Dưới 1 µm, có thể bỏ qua ở các mối lắp |
| Sơn tĩnh điện | Dày và bền, phù hợp với vỏ hộp và khung. Không dùng cho lỗ, ren hoặc mặt lắp ghép. | 60 đến 120 µm, che mọi vị trí lắp ghép |
| Chà xước rồi anod hóa | Vân hướng dưới lớp anod hóa trong cho chi tiết có người nhìn thấy. | Thêm một công đoạn thủ công nên đơn giá tăng |
Những dung sai đáng bỏ tiền
Nhôm giữ dung sai chặt tốt, nhưng cũng giãn nở theo nhiệt độ nhiều hơn thép. Hãy chỉ ra hai hoặc ba đặc điểm quan trọng và để phần còn lại ở mức tiêu chuẩn. Chỉ riêng thói quen đó đã giúp báo giá nhiều hơn bất kỳ cuộc thương lượng nào.
Ra 1.6 µm là độ nhám bình thường sau gia công. Ra 0.8 µm trở xuống cần thêm một lượt gia công tinh riêng và tốc độ chạy dao chậm hơn.
- Tiêu chuẩn ±0.13 mmLỗ thông, biên dạng ngoài, mọi vị trí chỉ cần lọt vào một khoảng trống.
- Chính xác ±0.05 mmPhần lớn các chi tiết định vị, lỗ khoét bậc, hốc chứa một chi tiết mua ngoài.
- Chặt ±0.025 mmLỗ ổ bi, lỗ chốt định vị và mối lắp trục. Doa hoặc tiện lỗ, không khoan.
- Rất chặt ±0.013 mmHiếm khi gặp ở nhôm. Cần kiểm soát nhiệt độ và thêm thời gian kiểm tra cho từng chi tiết.
Ai gửi yêu cầu báo giá nhôm
Trang này được tổ chức theo vật liệu, không theo một ngành riêng. Hãy nêu chứng chỉ vật liệu, kiểm tra chi tiết đầu tiên hoặc yêu cầu độ sạch trong yêu cầu báo giá để chúng tôi kết nối với các xưởng vốn đã làm việc theo cách đó.
Nhà chế tạo máy
Khung, che chắn, gối đỡ ổ bi và những giá đỡ làm một chiếc để giữ cả cỗ máy lại với nhau.
Điện tử và RF
Vỏ phay, tản nhiệt và hộp che chắn nơi độ phẳng và lớp phủ dẫn điện là điều quan trọng.
Robot và drone
Tấm khung, thanh nối tay và giá đỡ mà từng gram đều được cân nhắc trước khi phát hành bản vẽ.
Phòng thí nghiệm và quang học
Giá đỡ, bàn dịch chuyển và bàn quang học giữ độ thẳng hàng, thường bằng MIC-6 hoặc 6061 anod hóa đen.
Phát triển sản phẩm
Mười đến hai trăm chi tiết của một thiết kế vẫn đang thay đổi giữa các phiên bản.
Bảo trì và sửa chữa
Phụ tùng thay thế cho thiết bị mà nhà cung cấp gốc đã ngừng sản xuất từ nhiều năm.
Cách hoạt động
Một yêu cầu từ Quý khách, một danh sách ngắn các xưởng phù hợp với chi tiết. Không có sàn đấu giá, không có trung gian trên đơn đặt hàng.
Gửi yêu cầu báo giá
Tải lên tệp STEP, bản vẽ PDF hoặc ảnh, rồi ghi hợp kim, số lượng, xử lý bề mặt, dung sai và thời điểm cần hàng. Mất khoảng ba phút.
Chúng tôi kết nối tối đa 3 xưởng
Chúng tôi đọc chi tiết và chọn các xưởng có máy, kích thước gia công và hợp kim phù hợp. Quý khách nhận phản hồi từ chúng tôi trong vòng 24 giờ làm việc.
Các xưởng báo giá trực tiếp cho Quý khách
Mỗi xưởng gửi lại một mức giá và thời gian giao hàng. Quý khách so sánh, đặt câu hỏi và đặt hàng ở xưởng nào Quý khách thích.
Điều gì làm thay đổi giá một chi tiết nhôm
Sáu yếu tố quyết định phần lớn báo giá. Khi giá về cao hơn mong đợi, một trong số này là nguyên nhân, và hai trong số đó Quý khách có thể thay đổi trên bản vẽ.
- Kích thước phôi, không phải kích thước chi tiếtQuý khách trả tiền cho khối vật liệu mà chi tiết bắt đầu từ đó. Một chi tiết lọt vào phôi 60 mm nhưng được vẽ từ phôi 80 mm sẽ gánh thêm khối lượng và thời gian cắt thừa.
- Số lần gá đặtMỗi lần chi tiết được tháo ra và gá lại, có người phải trả tiền cho đồ gá và việc rà lại. Các đặc điểm trên năm mặt tốn kém hơn cùng các đặc điểm đó trên hai mặt.
- Hợp kim7075 và 2024 có giá mỗi kilôgam gấp hai đến ba lần 6061. Với chi tiết phần lớn là phoi, chênh lệch đó chiếm phần lớn báo giá.
- Dung sai và xử lý bề mặtMỗi cấp chặt hơn mức cần thiết đều thêm một lượt gia công tinh, một mũi doa hoặc một bước kiểm tra. Chỉ ghi dung sai cho các lỗ và mặt lắp ghép, còn lại để ở mức tiêu chuẩn.
- Lớp phủAnod hóa và sơn tĩnh điện được chuyển cho nhà cung cấp thứ hai với mức tối thiểu theo mẻ riêng. Với mười chi tiết, khoản phí tối thiểu có thể vượt chi phí gia công.
- Số lượngLập trình và đồ gá chỉ trả một lần. Quá khoảng năm mươi chi tiết, đơn giá không còn giảm nhanh nữa mà ổn định lại.
Đã có sẵn bản vẽ?
Hãy gửi bản rút gọn ngay bây giờ và chúng tôi sẽ hỏi thêm những gì còn thiếu. Để cung cấp đầy đủ chi tiết ngay từ đầu, hãy dùng biểu mẫu yêu cầu báo giá đầy đủ.
Tệp của Quý khách chỉ đến các xưởng mà chúng tôi kết nối. Hãy yêu cầu NDA và không có gì rời khỏi chúng tôi cho đến khi NDA được ký.
Công cụ tính và biểu đồ tham khảo
Những con số chúng tôi tra cứu nhiều nhất, miễn phí và không cần đăng ký. Chúng chạy trong trình duyệt của Quý khách và không có gì Quý khách nhập bị gửi đi đâu cả.
Công cụ tính độ dày lớp anod hóa
Tính xem lớp phủ Type II hoặc Type III làm lỗ nhỏ đi bao nhiêu, làm trục to ra bao nhiêu và ăn vào dung sai lắp ghép của Quý khách thế nào.
Bảng quy đổi độ nhám bề mặt
Ra, Rz, RMS và cấp ISO N đặt cạnh nhau, kèm chi phí để đạt từng dải trên nhôm.
Công cụ chọn hợp kim nhôm
Lọc các hợp kim gia công thông dụng theo khả năng hàn, anod hóa, chống ăn mòn, độ bền và độ phẳng.
Công cụ tính phôi và khối lượng
Khối lượng phôi, khối lượng thành phẩm và phần phôi mà Quý khách đang trả tiền để biến thành phoi.
Trở thành xưởng đối tác
Cắt nhôm là nghề của Quý xưởng? Hãy xem bản xem trước của mọi yêu cầu, kèm giá, trước khi trả tiền. Quý xưởng báo giá trực tiếp cho người mua và chúng tôi không lấy phần trăm nào từ đơn hàng.
Những câu hỏi người mua thường đặt ra
Còn điều gì chưa được giải đáp? Hãy gửi email tới .
Người mua có được dùng miễn phí không?
Có. Gửi yêu cầu báo giá và nhận báo giá không tốn của Quý khách đồng nào. Các xưởng trả phí cho chúng tôi với các yêu cầu đã được kết nối. Giá, thời gian giao hàng và điều khoản thanh toán do Quý khách và xưởng tự thỏa thuận.
Quý công ty có tự gia công chi tiết không?
Không. Chúng tôi đọc yêu cầu và chuyển cho những xưởng cắt nhôm hằng tuần. Họ báo giá cho Quý khách, họ làm chi tiết và Quý khách đặt hàng từ họ. Chúng tôi không nằm trong chuỗi cung ứng của đơn hàng.
Nên ghi hợp kim nào trên bản vẽ?
Hãy ghi 6061-T6 trừ khi có điều gì buộc phải chọn khác. Chuyển sang 7075-T6 khi chi tiết bị uốn ở độ bền của 6061, 5083 khi dùng trong nước mặn, MIC-6 khi tấm lớn phải giữ phẳng sau gia công. Nếu chưa chắc, hãy mô tả chức năng của chi tiết và để xưởng đề xuất hợp kim.
Anod hóa có làm thay đổi kích thước không?
Có, và nhiều người bị bất ngờ vì điều này. Lớp phủ Type II thêm khoảng một nửa độ dày của nó lên mỗi bề mặt, nên lớp phủ 20 µm làm lỗ nhỏ đi khoảng 20 µm theo đường kính. Anod hóa cứng Type III còn dày hơn. Hãy ghi rõ mối lắp tính sau khi anod hóa hoặc yêu cầu che vị trí đó.
Ai nhìn thấy bản vẽ và thông tin liên hệ của tôi?
Ban đầu các xưởng chỉ thấy một bản xem trước ngắn: loại chi tiết, hợp kim, kích thước, số lượng, dung sai, xử lý bề mặt, khu vực và thời hạn. Bản này không có tên, không có công ty và không có tệp nào. Thông tin và bản vẽ của Quý khách chỉ đến các xưởng mà chúng tôi kết nối, tối đa 3 xưởng. Hãy đánh dấu ô NDA và các tệp sẽ ở lại chỗ chúng tôi cho đến khi NDA được ký.
Tôi sẽ nhận được bao nhiêu báo giá và các xưởng ở đâu?
Tối đa 3. Khi chỉ có một hoặc hai xưởng phù hợp với chi tiết, chúng tôi gửi ít hơn thay vì cho đủ danh sách. Quý khách chọn khu vực ưu tiên trong biểu mẫu, có thể yêu cầu Bắc Mỹ, châu Âu, Nhật Bản, Hàn Quốc hoặc các nước châu Á còn lại, hoặc để trống và để mức độ phù hợp quyết định.
Đơn hàng tối thiểu là bao nhiêu và nên gửi tệp nào?
Một chi tiết là bình thường với mẫu thử, dù đơn giá cao vì lập trình và đồ gá vẫn phải trả một lần như nhau. Một tệp STEP kèm bản vẽ PDF ghi dung sai, xử lý bề mặt và hợp kim cho báo giá chính xác nhất. DWG, DXF và ảnh có kích thước là đủ để bắt đầu trao đổi.
Cẩm nang cho người mua nhôm
8 cẩm nang về hợp kim, dung sai, xử lý bề mặt và những yếu tố quyết định báo giá.
6061 và 7075 cho chi tiết gia công: độ bền, chi phí, anod hóa
6061-T6 so với 7075-T6 cho chi tiết gia công CNC: giới hạn chảy, giá mỗi kilôgam, khả năng hàn, chống ăn mòn, vẻ ngoài sau anod hóa và khi nào đáng nâng cấp.
6082 và 6061: chỉ định nhôm cho một xưởng châu Âu
6082-T6 so với 6061-T6: độ bền, tính gia công, anod hóa và chống ăn mòn. Khi nào hợp kim tương đương của châu Âu thay thế được an toàn và khi nào thì không.
Chi phí gia công nhôm: gá đặt, thời gian chu kỳ, vật liệu, xử lý bề mặt
Những khoản Quý khách trả cho chi tiết nhôm gia công: lập trình và đồ gá, thời gian chu kỳ, kích thước phôi, phụ phí hợp kim, mức tối thiểu lớp phủ, số lượng.
Chứng chỉ nhà máy và truy xuất nguồn gốc cho chi tiết nhôm gia công
Chứng chỉ nhà máy thực sự chứng minh điều gì, khác biệt giữa chứng chỉ, CoC và truy xuất đầy đủ, khi nào nên yêu cầu và chúng cộng thêm bao nhiêu vào giá.
Dung sai gia công nhôm: những dung sai nào đáng bỏ tiền
Các cấp dung sai tiêu chuẩn, chính xác và chặt trên nhôm gia công, mỗi cấp tốn bao nhiêu thời gian máy và kiểm tra, và cách ghi dung sai đúng cho một bản vẽ.
Anod hóa Type II và Type III cho chi tiết nhôm gia công
So sánh anod hóa Type II và Type III: độ dày lớp phủ, độ cứng, lựa chọn màu, cách điện, chi phí và loại nào chi tiết nhôm gia công của Quý khách thực sự cần.